Deux robinets à tournant sphérique en PVC peuvent quitter le même entrepôt, porter le même marquage DN50, le même chiffre de 16 bars imprimé sur la poignée, et néanmoins se comporter comme deux produits complètement différents. L’un d’eux résiste aux bulles pendant dix ans de dosage caustique. L'autre commence à pleurer au niveau de la tige au cours de la deuxième année et se solidifie à la quatrième année. Rien à l’extérieur ne vous indique lequel vous avez acheté.
Cette seule lacune est à l’origine de la question : « tous les robinets à tournant sphérique en PVC sont-ils de la même qualité ? » La réponse honnête est non, et les raisons ne sont pas mystérieuses. Ils résident dans la résine, le moule, le composé du siège, le joint de tige, l'épaisseur de la paroi et le fait que quelqu'un ait réellement testé la pression de la vanne avant de l'envoyer dans le carton. Vous trouverez ci-dessous le point de vue d'un fabricant sur ce qui change entre une vanne de base et une vanne industrielle, comment les distinguer avant d'acheter et où se situe le coût réel d'une vanne bon marché.
La qualité de la résine est la première et la plus grande variable de qualité
Les robinets à tournant sphérique en PVC sont moulés à partir d'une petite famille de thermoplastiques : UPVC, CPVC, PPH, PVDF et FRPP. À l’intérieur de chacun de ces noms, la résine elle-même varie bien plus que ce à quoi la plupart des acheteurs s’attendent. Un transformateur peut acheter un composé vierge avec une valeur K documentée et un certificat de lot, ou il peut acheter du rebroyé auprès d'une usine de retraitement pour une fraction du prix. Les deux matériaux se transforment en une valve qui semble correcte sur une étagère.
La différence apparaît plus tard. Le rebroyé a déjà subi au moins un historique de chaleur. Les chaînes de polymères ont raccourci, l'ensemble des stabilisants et des lubrifiants est imprévisible et le flux de rebroyé est rarement trié proprement par qualité. La résistance aux chocs peut diminuer de 30 à 50 pour cent par rapport à une résine vierge du même type nominal. Une vanne de rebroyage passe un test en usine à température ambiante. Il ne survit pas à cinq ans de cycles de pompe et de coups de bélier.
Le composé vierge est également important pour la résistance chimique. Le rebroyé est fréquemment contaminé par des résidus du produit précédent, quel qu'il soit : une ligne d'extrusion de tuyaux, une gaine de câble, un raccord recyclé. Ces résidus créent des sites faibles où les médias agressifs attaquent le mur. Pour le service d'eau propre, cela est rarement visible. Pour l'hypochlorite de sodium, l'acide sulfurique ou le chlorure ferrique, c'est lui qui décide de la durée de vie de la valve.
Contrôle pratique : demandez le certificat de lot de résine et le procès-verbal de contrôle à réception. Un fabricant qui achète un composé vierge aura les deux. Un fabricant qui effectue du rebroyage aura généralement un bon de commande et pas grand-chose d'autre.
Tolérance de moulage, épaisseur de paroi et géométrie des billes
Un corps de robinet à tournant sphérique en PVC n'est pas un morceau de plastique solide. Il s'agit d'un récipient sous pression avec une épaisseur de paroi calculée, un emplacement de porte conçu pour éloigner la ligne de soudure de la zone de contrainte la plus élevée et un cycle de refroidissement qui détermine si la pièce rétrécit uniformément ou se déforme. Réduisez l'épaisseur de la paroi de 12 % pour économiser la résine et la vanne réussit toujours un test de coque 1,5x à température ambiante. Il échoue à 55 degrés Celsius sous la même pression.
L’épaisseur des parois est la spécification la plus facile à vérifier et celle qui est le plus souvent exclue d’un bon de commande. Un pied à coulisse sur la paroi du corps et sur l'extrémité de connexion vous indique en une minute si vous avez reçu le produit que vous pensiez avoir acheté.
La bille est une pièce de précision, et c'est là que les vannes bon marché perdent discrètement leurs performances. La rondeur de la bille sur une bonne vanne industrielle est maintenue à environ 0,05 mm sur la bande d'étanchéité. La rugosité de la surface de la zone d'étanchéité est généralement spécifiée à Ra 0,8 micromètres ou moins. Une vanne dont la bille est décalée de 0,2 mm reste hermétique lorsqu'elle est neuve, car le siège est suffisamment souple pour s'adapter. Après quelques milliers de cycles, le siège prend une déformation permanente et la vanne commence à goutter.
Le faux-rond de la tige et le couple de fonctionnement appartiennent à la même conversation. Une tige qui n'est pas concentrique exerce une charge inégale sur les joints toriques à chaque fois que la poignée tourne. C'est pourquoi une valve semble rigide dès la sortie de la boîte et s'aggrave, tandis qu'une autre valve de même taille tourne encore avec deux doigts après cinq ans de service.
Résine
Composé vierge avec un certificat de lot versus rebroyé non trié. Cette décision unique fixe le plafond en matière de résistance aux chocs et de résistance chimique.
Géométrie
Épaisseur de paroi, placement de la ligne de soudure, rondeur de la bille et concentricité de la tige. Aucun d’entre eux n’est visible, tous sont mesurables.
Scellement
Siège en PTFE ou TPE, joint torique double ou simple tige, support de roulement en bas de tige. C'est là que commencent les fuites.
Tests
Inspection par échantillonnage versus test à 100 % de la coque et du siège. Le rapport de test est la seule preuve que la vanne a été réellement vérifiée.
Le composé du siège et l'étanchéité de la tige déterminent si la vanne s'arrête réellement
Le siège est la pièce qui arrête réellement le débit, et c'est la pièce la plus exposée à une décision de réduction des coûts. Un siège en PTFE coûte plusieurs fois ce qu'un siège en TPE à usage général coûte. Sur un plateau de pièces, les deux ressemblent à un anneau blanc.
Le PTFE est le choix par défaut pour le service chimique car il résiste à presque tout et possède un faible coefficient de friction, ce qui maintient le couple de fonctionnement à un faible niveau. Il est également plus dur, il faut donc une boule mieux finie pour sceller correctement. Un siège en TPE souple assurera l'étanchéité contre une bille rugueuse, c'est pourquoi certaines vannes bon marché semblent fonctionner correctement au début. Le TPE gonfle également au contact des solvants et des huiles, et un siège gonflé pousse la bille hors de son axe central, ce qui augmente le couple et accélère l'usure.
L'étanchéité de la tige est une décision de conception distincte. Un seul joint torique dans une rainure simple est le minimum. Les vannes industrielles utilisent généralement un double joint torique avec un support, parfois avec un tourillon inférieur ou une surface d'appui secondaire, de sorte que la tige est supportée à deux endroits plutôt qu'un. Ce détail est visible sur un dessin en coupe, et c'est l'une des premières choses à disparaître lorsqu'une vanne fait l'objet d'une ingénierie inverse pour atteindre un prix.
La construction du corps compte également. Une vanne monobloc n'a aucun joint de corps susceptible de fuir, c'est pourquoi la conception à bride monobloc est devenue la norme pour les produits chimiques après son introduction au début des années 1990. Une vanne en trois parties peut être entretenue sur place sans couper de tuyau, ce qui est important sur les skids et les collecteurs où le démontage de la conduite est coûteux. Les deux sont des choix d’ingénierie légitimes. Ce qui n'est pas légitime, c'est qu'une carrosserie en deux parties avec un joint soudé au solvant soit présentée comme équivalente à une moulure monobloc.
Spécifications à comparer côte à côte avant d’approuver un échantillon
Lorsque deux offres diffèrent de 40 pour cent sur le même numéro de pièce nominal, l'écart ne concerne presque jamais le travail d'usinage. C'est dans ces paramètres. Imprimez le tableau, remettez-le au fournisseur et demandez-lui de remplir les valeurs réelles avec les pièces justificatives.
Tableau 1. Paramètres qui distinguent un robinet à tournant sphérique en PVC de base d'un robinet de qualité industrielle. Les valeurs indiquées sont des plages typiques ; confirmer par rapport aux dessins et aux enregistrements d'essais du fournisseur.
Paramètre
Vanne économique
Vanne de qualité industrielle
Pourquoi c'est important
Résine source
Rebroyé mixte, pas d'enregistrement de lots
Composé vierge avec valeur K et certificat de lot
Résistance aux chocs et résistance chimique reproductible
Épaisseur de la paroi du corps
10 à 15 pour cent en dessous du dessin
Selon le dessin, vérifié par inspection à réception
Pression d'éclatement et résistance au fluage à long terme
Rondeur de la balle
0,15 à 0,25 mm de rond
0,05 mm ou mieux sur la bande d'étanchéité
Contact du siège et fermeture sans fuite sur des milliers de cycles
Finition de la surface de la bille
Ra 1,6 à 3,2 micromètres
Ra 0,8 micromètres ou moins
Taux d’usure du siège et couple de fonctionnement
Matériau du siège
TPE, qualité non vérifiée
PTFE, densité et dimension vérifiées
Gonflement, attaque chimique et consistance du scellement
Joint de tige
Joint torique simple, rainure lisse
Double joint torique avec sauvegarde, support de roulement inférieur
Résistance au suintement de la tige et aux charges latérales
Essai de pression
Échantillonnage AQL à 1,0x la pression nominale
Test de coque et de siège à 100 % à 1,5x et 1,1x
Taux de défaillance sur le terrain et exposition à la garantie
Traçabilité
Aucun
Numéro de cavité, code de lot, enregistrement de test
Capacité à enquêter et à résoudre une réclamation
Un fournisseur qui ne peut pas produire de valeurs pour la colonne de droite ne ment pas nécessairement. Il se peut qu'ils ne le sachent tout simplement pas, car ils achètent des vannes finies auprès d'un intermédiaire commercial plutôt que de les mouler. C’est une information utile en soi.
Les valeurs de pression diminuent avec la température et la plupart des acheteurs n'appliquent jamais la correction
Une vanne estampillée 16 bars est évaluée à 16 bars à 20 degrés Celsius, avec de l'eau, dans un état statique. Ce nombre n'est pas valable à 60 degrés. Les pressions nominales des thermoplastiques suivent une courbe de déclassement, et la courbe est raide. Pour l'UPVC, la pression de service utilisable à 60 degrés Celsius est d'environ 35 à 40 % de la pression de 20 degrés. Le CPVC étend la plage utilisable vers le haut, mais la même forme de courbe s'applique.
La conséquence pratique est simple. Si une conduite fonctionne à 55 degrés Celsius et que le système est protégé par une soupape de décharge réglée à 10 bars, une vanne UPVC standard de 16 bars n'est pas adéquate. La bonne sélection est soit un corps de qualité supérieure, soit un matériau différent. Choisir uniquement le chiffre de 20 degrés est l’une des erreurs de spécification les plus courantes dans les tuyauteries thermoplastiques.
Il existe un deuxième effet qu’il est facile de négliger. Des cycles thermiques répétés relâchent la précharge du siège. Une vanne parfaitement étanche dès le premier jour à température ambiante peut commencer à laisser passer une petite quantité de fluide après deux cents cycles de chauffage et de refroidissement, même si rien n'est visiblement défectueux. Les conceptions de vannes industrielles compensent en utilisant un siège actionné par un ressort ou une poche de siège plus profonde qui maintient la pression de contact lorsque le matériau se détend.
La compatibilité chimique est une courbe, pas une réponse par oui ou par non
Les tableaux de résistance qui répertorient un matériau comme « résistant » à un produit chimique sont un point de départ et non une spécification. Les performances réelles dépendent de la concentration, de la température et du temps d'exposition. L'UPVC gère confortablement l'acide sulfurique dilué à température ambiante. Augmentez la température à 60 degrés Celsius et le même matériau commence à se ramollir et à perdre sa capacité de pression. L'hypochlorite de sodium est un bon exemple de milieu qui attaque certaines qualités à des concentrations supérieures à 12 pour cent tout en les laissant intactes en dessous de ce seuil.
Deux modes de défaillance sont les plus importants dans les vannes thermoplastiques. La première est une attaque chimique du polymère lui-même, qui se manifeste par un gonflement, une décoloration ou une perte de résistance mécanique. La seconde est la fissuration par perméation et sous contrainte environnementale, où le milieu se diffuse dans le matériau et la pièce se fissure sous charge, souvent au niveau d'un raccord ou d'une concentration de contrainte plutôt qu'au milieu d'un mur.
Un fournisseur responsable posera quatre questions avant de recommander une vanne : quel est le fluide, à quelle concentration, à quelle température et à quelle pression. Si un fournisseur propose une vanne sans poser ces questions, il vend un numéro de pièce plutôt qu'une solution. Les valeurs de la gamme de robinets à tournant sphérique thermoplastiques industriels doivent toujours être confirmées par rapport aux données de résistance chimique du fabricant à la température de fonctionnement réelle, et non à la température ambiante.
Ce que des décennies de fabrication de vannes thermoplastiques vous ont réellement appris
Certaines différences de qualité ne deviennent évidentes qu’après avoir observé le fonctionnement des vannes sur le terrain pendant vingt ou trente ans. Ningbo Baodi Plastic Valve Co., Ltd. retrace son histoire jusqu'en 1979, lorsque ses usines précédentes ont construit l'une des premières vannes à membrane en plastique produites en Chine ; cette conception a passé avec succès une évaluation technique organisée par l'ancien ministère de l'Industrie chimique en 1983. En 1992, l'entreprise a développé le robinet à tournant sphérique à bride monobloc, un modèle de corps qui est devenu plus tard l'un des formats de vannes en plastique les plus utilisés dans le traitement chimique car il supprime entièrement le joint du corps.
Les leçons de cette période façonnent encore aujourd’hui ce à quoi ressemble une vanne bien construite. La construction à brides monobloc existe parce que les joints de corps boulonnés et soudés au solvant constituaient le chemin de fuite dominant en service agressif. L'étanchéité à tige double existe parce que les joints toriques simples se dégradent beaucoup plus souvent au niveau de la tige qu'au niveau du siège. Des marges d’épaisseur de paroi existent parce que les ingénieurs de l’usine signalaient sans cesse des défaillances liées au fluage sur des lignes en service depuis une décennie.
En 2006, l'entreprise s'est étendue aux tuyaux et raccords thermoplastiques industriels et est devenue l'un des premiers fabricants nationaux à appliquer le CPVC aux tuyaux et vannes de qualité industrielle. Cette combinaison (vannes, tuyaux et raccords d'un système de production) est plus importante qu'il n'y paraît, car l'interface entre un raccord d'extrémité de vanne et un raccord de tuyauterie est l'endroit où proviennent une grande partie des fuites sur le terrain.
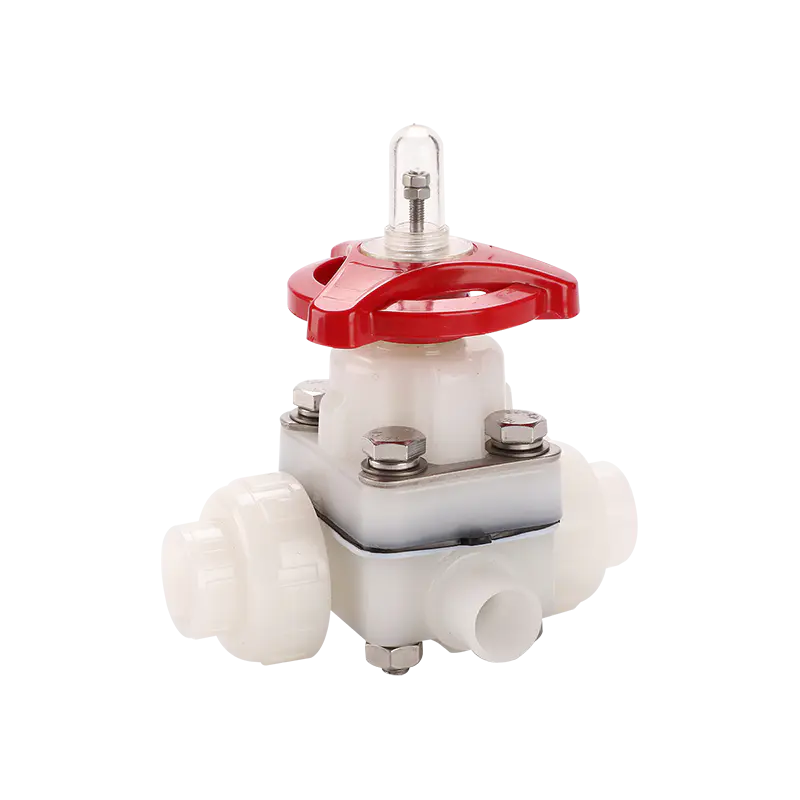
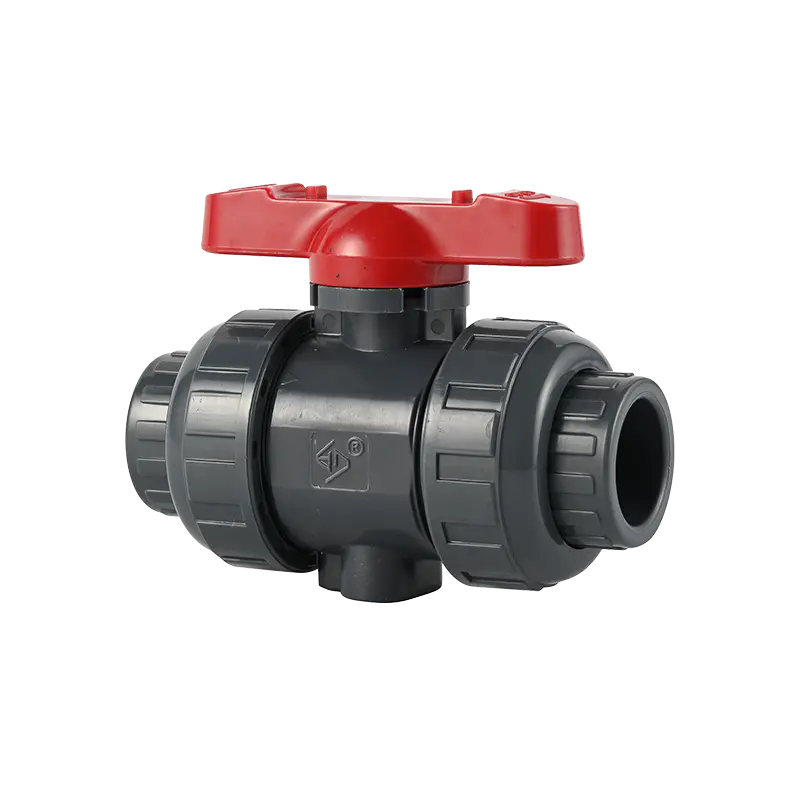
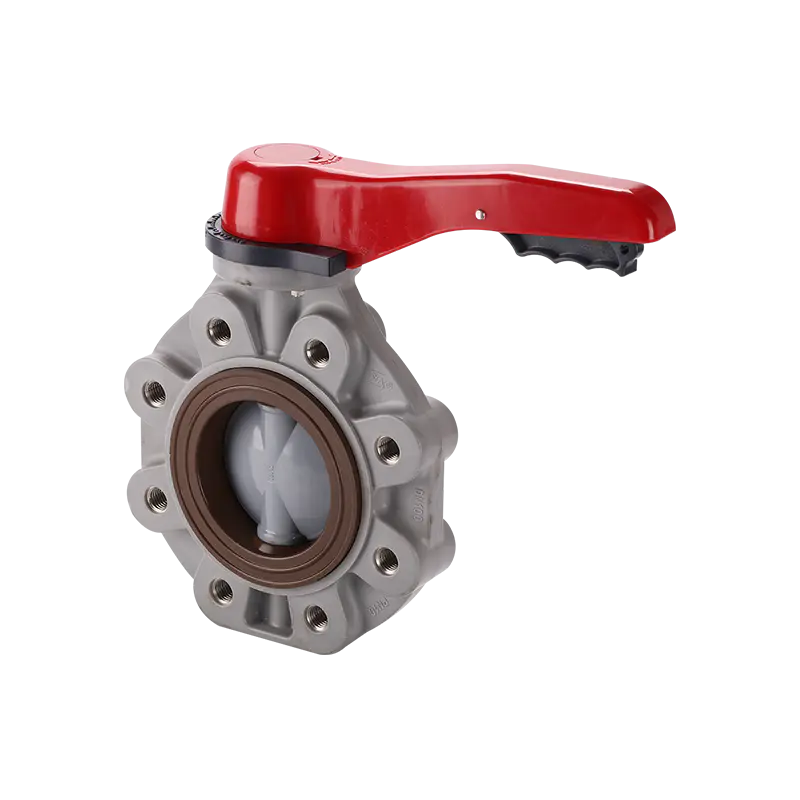
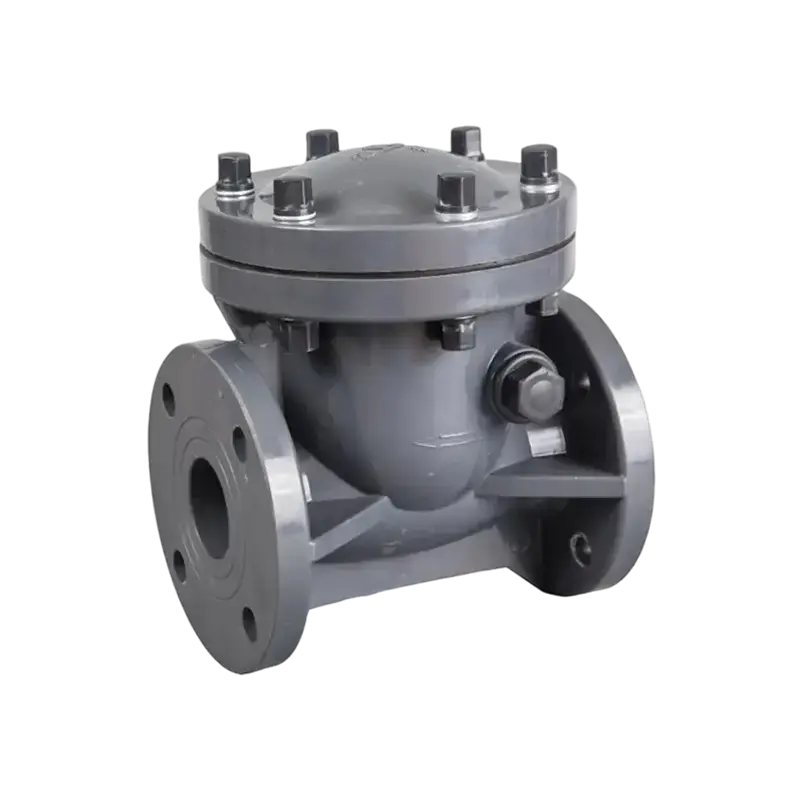
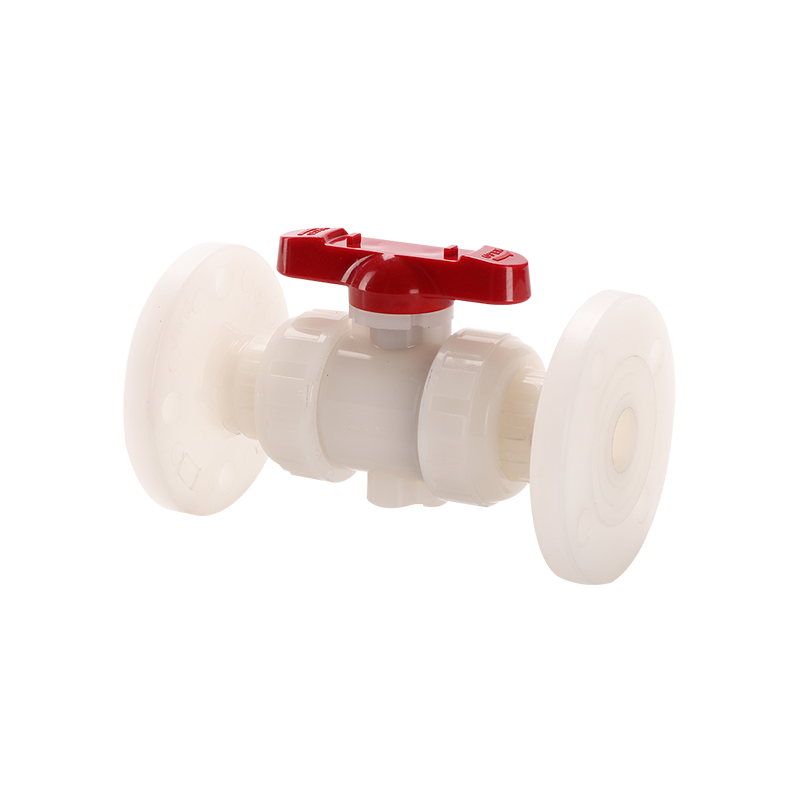
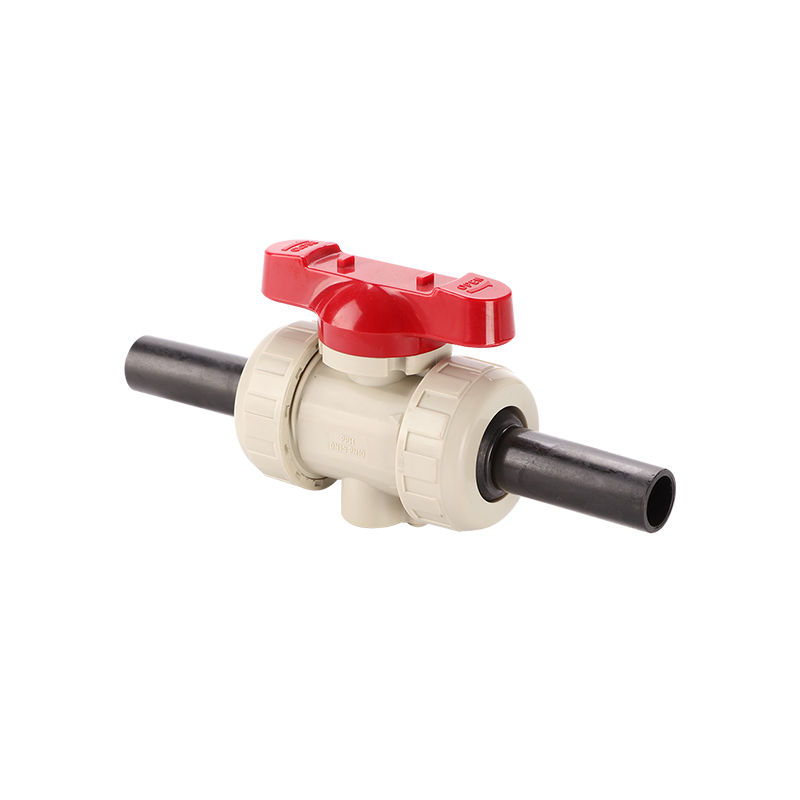
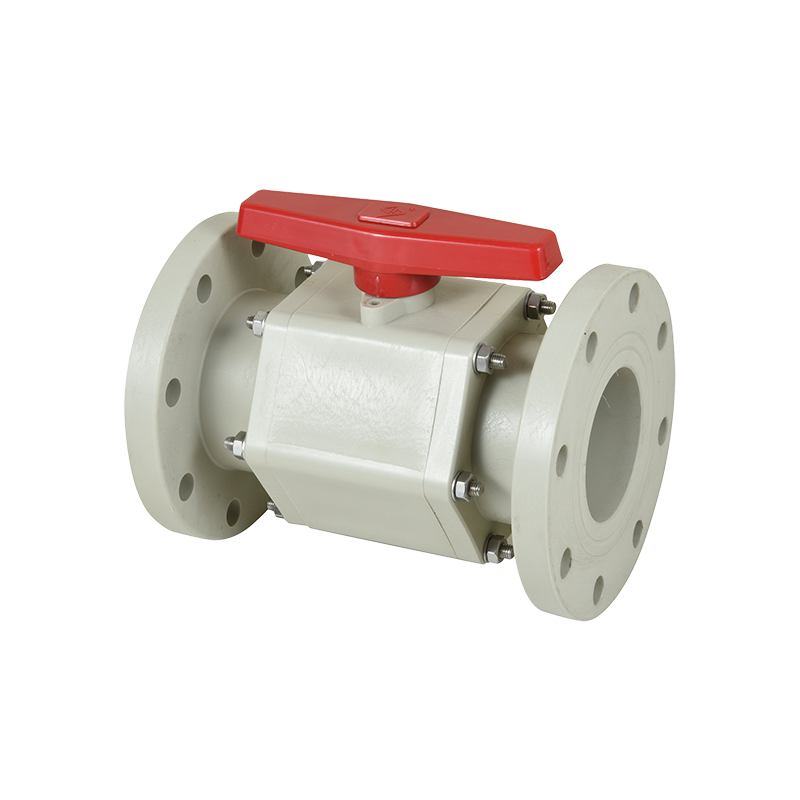
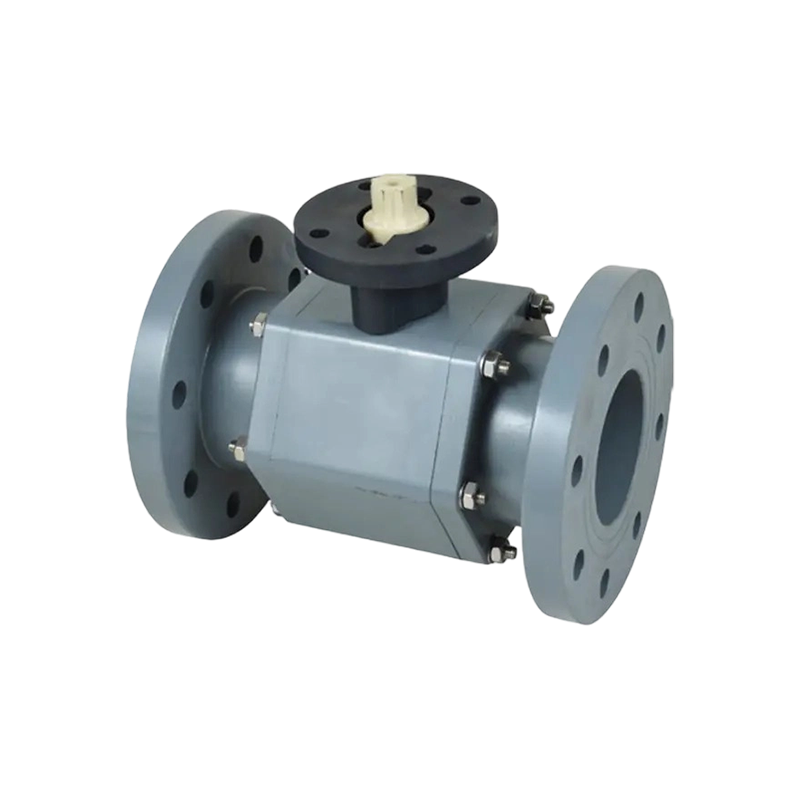
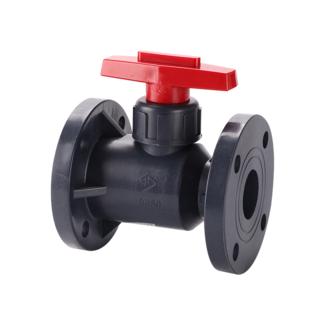
Ces trois styles de carrosserie couvrent la plupart des tâches industrielles. Le format à bride est le format par défaut pour les lignes chimiques permanentes. Le véritable format union permet de retirer et d'entretenir la vanne sans couper le tuyau, ce qui raccourcit les fenêtres de maintenance sur les patins. Le format en trois parties expose la balle et les sièges pour inspection sans retirer le corps de la ligne.
Les données des tests de pression séparent les vannes industrielles des copies du catalogue
Chaque robinet à tournant sphérique en PVC doit être testé sur sa coque à 1,5 fois sa pression nominale et son siège testé à 1,1 fois sa pression nominale. La question est de savoir si chaque vanne est testée ou seulement un échantillon de chaque lot. L'inspection par échantillonnage est une stratégie de production légitime, mais ce n'est pas le même produit qu'un test à 100 %, et la différence de prix le reflète.
Les paramètres de test comptent également. Un raccourci courant consiste à réduire le temps de maintien de la durée spécifiée à quelques secondes, ce qui permet à une vanne présentant une fuite marginale de passer. Une autre solution consiste à tester avec de l'air plutôt qu'avec de l'eau, car les fuites d'air sont plus difficiles à détecter à basse pression et plus faciles à éliminer. Demandez le format du dossier de test et la durée de conservation avant de supposer que le certificat signifie ce que vous pensez qu'il signifie.
Les normes pertinentes pour les vannes thermoplastiques comprennent la norme ISO 9393 pour les vannes industrielles, la norme DIN 3441 pour les vannes en plastique dans les systèmes de tuyauterie, ainsi que les normes ASTM D1599 et D3139 pour les tests de conduites et de pression en plastique. Un fabricant qui fait référence à ces normes devrait être en mesure de vous montrer la clause spécifique par rapport à laquelle il teste, et pas seulement le numéro de norme sur un certificat.
La traçabilité boucle la boucle. Un numéro de cavité gravé sur le corps vous indique quel moule l'a produit. Un code de lot sur le carton vous indique quel lot de résine a été utilisé. Sans ces deux informations, une défaillance sur le terrain ne peut pas faire l'objet d'une enquête et elle sera attribuée par défaut à une « erreur d'installation ». Il s’agit là d’un risque commercial réel, et pas seulement technique.
Des contrôles des fournisseurs et des usines qui réduisent les risques d'approvisionnement
Le dossier de certificat d'un fournisseur est un point de départ et ne remplace pas l'examen de la chaîne de production. Les certificats de système de gestion de la qualité tels que ISO 9001, ISO 14001 et ISO 45001 confirment qu'un système existe. Ils ne confirment pas que le système est appliqué à la vanne que vous achetez.
Ce qu'il faut regarder lors d'une visite d'usine ou d'un audit à distance :
Combien de machines de moulage par injection desservent la ligne de vannes et si les moules appartiennent au fabricant ou à un tiers.
Si la résine entrante est inspectée et enregistrée, avec un échantillon conservé par lot.
Qu'il existe un banc d'essai de pression interne avec un dossier d'étalonnage ou que le fournisseur s'appuie sur une assurance verbale.
Si les composants de la rotule et de la tige sont produits en interne ou achetés auprès d'un sous-traitant, et comment ce sous-traitant est qualifié.
Que les vannes finies soient stockées dans un environnement contrôlé, car l'exposition aux UV dégrade le PVC au fil du temps.
Si le fabricant détient une licence nationale de fabrication de composants de tuyauterie sous pression, ce qui constitue une exigence réglementaire sur certains marchés pour les produits utilisés dans les systèmes sous pression.
Lorsqu’une usine ne dispose pas de ces contrôles, le risque d’approvisionnement est entièrement supporté par l’acheteur. Ce risque n'est pas toujours visible dans le prix unitaire. Il s'agit généralement d'un arrêt de ligne, d'un rejet de lot au port ou d'une demande de garantie dix-huit mois après l'installation, des coûts rarement reflétés dans le bon de commande.
Erreurs d'achat qui coûtent plus cher que la valve elle-même
La première erreur est d'acheter sur l'apparence. Une vanne dimensionnellement identique à un échantillon de référence peut néanmoins différer en termes de résine, de composé de siège et d'épaisseur de paroi. L'approbation basée sur l'apparence est la manière dont une vanne à faible coût entre dans une spécification.
La deuxième erreur consiste à ignorer l'échantillon retenu. Conservez un échantillon doré approuvé avec le code de lot et comparez chaque livraison avec celui-ci. Il s’agit d’un processus de dix minutes qui élimine la plupart des arguments quant à savoir si un produit a changé.
La troisième erreur consiste à considérer le devis le moins cher comme référence et à négocier tout le reste en conséquence. Cela oblige les fournisseurs honnêtes à supprimer exactement les caractéristiques qui font fonctionner leur vanne : la qualité du siège, la conception du joint de tige et les tests de pression complets. Le produit obtenu se ressemble souvent et se comporte complètement différemment.
La quatrième erreur consiste à changer de fournisseur sans requalifier le produit. Une nouvelle source avec le même numéro de pièce est un nouveau produit. Exécutez le même processus d’approbation des échantillons, y compris un test de pression et une vérification de la compatibilité chimique si l’application est agressive.
La cinquième erreur consiste à ignorer la différence entre un fabricant et une société commerciale. Un fabricant peut répondre à une question technique sur le matériau du siège et l’étanchéité de la tige. Une société commerciale transmet généralement la question et renvoie une réponse approximative. Lorsque l'application est critique, cette différence détermine si vous recevez une solution ou une expédition.
Foire aux questions
Tous les robinets à bille en PVC sont-ils de la même qualité ?
Non. La qualité varie considérablement d’une source à l’autre, même lorsque les numéros de pièces et les dimensions correspondent. Les principales variables sont la qualité de la résine, l'épaisseur de la paroi, la rondeur et la finition de la bille, le matériau du siège, la conception du joint de la tige et si la vanne a été testée individuellement sous pression. Deux vannes peuvent paraître identiques sur un banc et se comporter complètement différemment après deux ans de service.
Pourquoi le PVC vierge est-il important dans un robinet à tournant sphérique ?
Le composé vierge a un poids moléculaire connu, un ensemble d'additifs contrôlés et aucune contamination résultant d'un traitement précédent. Le rebroyé a subi au moins un cycle thermique, ce qui raccourcit les chaînes de polymère et réduit la résistance aux chocs. En service chimique agressif, le rebroyage introduit également des points faibles où le fluide attaque la paroi. La différence n'est pas visible, mais elle réduit la durée de vie dans les applications sous pression et cycliques.
Comment puis-je savoir si la valve que j'ai reçue a été fabriquée à partir de rebroyés ?
L’inspection visuelle donne rarement une réponse définitive, car un bon moulage rebroyé peut sembler acceptable. La voie fiable est la documentation : demandez le certificat du lot de résine et le dossier d’inspection à la réception. Vous pouvez également comparer le comportement aux chocs en laissant tomber un corps de vanne d'échantillonnage sur un sol dur à partir d'une hauteur contrôlée et en comparant le résultat avec un échantillon vierge connu. Le test est rudimentaire mais révélateur lorsque la différence est importante.
Le PTFE est-il toujours le meilleur matériau de siège ?
Le PTFE est la bonne valeur par défaut pour le service chimique en raison de sa large résistance et de son faible frottement, mais il nécessite une bille bien finie pour assurer l'étanchéité. Dans les applications en eau propre à des températures modérées, un siège TPE correctement spécifié peut fonctionner correctement pendant des années. Le problème est que de nombreuses vannes bon marché utilisent du TPE sans en préciser la qualité, ce qui signifie que le siège peut gonfler ou durcir de manière imprévisible au contact des huiles et des solvants.
Pourquoi ma valve fuit-elle au niveau de la tige plutôt qu'au niveau du siège ?
Une fuite de tige indique généralement un problème de conception d’étanchéité ou une charge latérale sur la tige. Un seul joint torique dans une rainure simple a une capacité limitée à compenser le faux-rond de la tige, les cycles thermiques et les opérations répétées. Des joints toriques jumeaux avec sauvegarde, combinés à une surface d'appui au bas de la tige, répartissent la charge et maintiennent la pression de contact. Les fuites de tige sont plus fréquentes dans les vannes construites selon un prix que dans les vannes construites selon un dessin.
Une pression nominale plus élevée signifie-t-elle toujours une meilleure qualité ?
Non. La température imprimée sur la poignée est un chiffre nominal à 20 degrés Celsius. Une vanne peut avoir une valeur nominale élevée et néanmoins fonctionner de manière médiocre si l'épaisseur de la paroi est mince, si le siège est mou ou si le joint de tige est minime. La valeur nominale doit être lue conjointement avec la courbe de déclassement, le dossier de test et les spécifications du matériau.
Pourquoi la pression nominale de ma vanne ne correspond-elle pas à celle que voit réellement la conduite ?
Les pressions nominales des thermoplastiques diminuent à mesure que la température augmente. Une vanne évaluée à 16 bars à 20 degrés Celsius ne peut être utilisée qu'à 6 bars à 60 degrés Celsius. De nombreuses erreurs de spécification proviennent de la comparaison de la valeur nominale de la vanne avec la pression du système sans appliquer la correction de température. Vérifiez toujours le tableau de déclassement du fabricant pour connaître le fluide et la température réels.
Comment comparer équitablement deux fournisseurs ?
Envoyez le même questionnaire technique couvrant la source de résine, l'épaisseur de paroi, la rondeur de la bille, le matériau du siège, la conception du joint de tige, la méthode de test et la traçabilité. Demandez ensuite un échantillon approuvé à chacun et effectuez le même test de pression et de cyclage. Le prix doit être la dernière variable que vous comparez, pas la première, car une économie de 20 % sur le prix unitaire n'a aucun sens si la vanne doit être remplacée deux fois plus souvent.
Les pratiques d'installation affectent-elles la durée de vie d'un robinet à tournant sphérique en PVC ?
Oui, substantiellement. Le soudage au solvant d'une trop grande quantité de ciment dans l'emboîture peut pousser l'adhésif dans la chambre à bille et verrouiller la vanne. Un serrage excessif d'une connexion filetée fissure le corps au niveau de la racine du filetage. Le tuyau de support fonctionne mal et exerce une charge de flexion directement sur le corps de la vanne. L'installation d'une vanne avec la tige pointée vers le bas emprisonne le fluide autour du joint de tige. Aucun d’entre eux n’est un défaut de fabrication, mais tous sont généralement signalés comme des problèmes de qualité.
Quelle est la chose la plus utile à demander à un fournisseur avant de commander ?
Demandez-leur quel milieu, concentration, température et pression la valve verra, puis demandez-leur lesquels de leurs produits ils recommandent et pourquoi. Un fournisseur qui pose ces questions avant de proposer un devis comprend l'application. Un fournisseur qui propose immédiatement vend un numéro de pièce et le risque de non-concordance reste avec vous.